
Yalın Üretim ve Sürekli İyileştirme
SMED ile kalıp değişimini kısaltmak
Kalıp ya da ürün değişiminde makinenin durduğu süreyi adımları ayırarak, dışa alarak ve kısaltarak azaltan yöntem.
- Düzey:
- Uygulama
- Kimin için:
- Vardiya amiri, Yalın ve OPEX uzmanı, Bakım ve kalibrasyon sorumlusu
Tanım
SMED, kalıp ya da ürün değişimini kısaltma yöntemidir; Shigeo Shingo'nun çalışmasıyla bilinir. Değişimin her adımı iki gruba ayrılır. İç adım makine dururken yapılmak zorundadır; dış adım makine çalışırken yapılabilir. Yöntem dış adımları duruştan çıkarır, iç adımları dışa çevirmeye çalışır ve kalan iç adımları kısaltır. Değişim süresi, biten işin son parçasından yeni işin ilk sağlam parçasına kadar geçen süredir.
Ne zaman işe yarar?
- Kalıp ya da ürün değişimi OEE'de kullanılabilirlik kaybının başında geliyorsa.
- Değişim uzun sürdüğü için partileri büyütüyor ve stok biriktiriyorsanız.
- Aynı değişimi farklı vardiyalar farklı sürede yapıyorsa.
Ne zaman işe yaramaz?
- Hat çok seyrek değişim yapıyorsa; kayıp başka yerdeyse önce oraya bakın.
- Değişimin kendisi değil de yeni ürünün ilk parçalarındaki ayar sorunu asıl kayıpsa; o durumda süreç ayarını inceleyin.
Adım adım yöntem
Değişimi kayda alın
Bir değişimi baştan sona videoya alın ve adımları süreleriyle listeleyin.
İç ve dış adımı ayırın
Her adım için sorun: makine çalışırken yapılabilir mi? Yapılabiliyorsa dış adımdır.
Dış adımı duruştan çıkarın
Alet, kalıp, malzeme ve belge hazırlığını makine durmadan önce bitirin.
İç adımı dışa çevirin
Ön ısıtma, ara bağlama aparatı ya da hazır ayar gibi yollarla iç adımı dışarı taşıyın.
Kalan iç adımı kısaltın
Hızlı bağlantı, ayarsız konumlama ve paralel çalışma ile süreyi azaltın.
Yeni değişimi standart yapın
Sırayı, kimin ne yaptığını ve kontrol listesini yazın; ekibe öğretin ve ölçmeye devam edin.
Örnek senaryo
Pres hattında kalıp değişimi
Bir pres hattında ekip bir kalıp değişimini videoya alır ve adımları listeler. Yeni kalıbın depodan getirilmesi ve cıvataların aranması makine dururken yapılmaktadır. Ekip bu hazırlığı bir arabaya toplar ve duruştan önce bitirir. Kalıp bağlama noktaları aynı yüksekliğe getirilir, yeni sıra bir kontrol listesine yazılır.
Kurgusal örnektir; kişi, şirket ve sayılar gerçek değildir.
Sık hatalar
- Ölçmeden başlamak; neyin kısaldığını sonra kimse gösteremez.
- Kısaltmak için güvenlik adımlarını atlamak; enerjiyi kesme ve yalıtma adımları iç adım olarak kalır.
- Yeni sırayı yazmamak; kısalan süre bir iki vardiya sonra eski haline döner.
İlgili ölçü ve hesaplayıcı
Kalıp değişiminin adımlarını iç ve dış diye ayırın; dışa alınan, kısaltılan ve elenen adımlarla duruşun ne kadar kısalacağını görün.
Şablonlar
SMED gözlem formu
Değişim adımları süreleriyle; iç ve dış ayar, hedef ve fikir sütunları, iç ve dış toplamlar ve kazanç.
Dersler
- İç ve dış ayarı ayırmak
Değişimi ölçmek, her adımı iç ya da dış diye ayırmak ve dış adımları duruştan çıkarmak.
1 dk
- Kısalan değişimi standarda bağlamak
İç adımları kısaltmak, yeni sırayı standart iş olarak yazmak ve süreyi izlemek.
1 dk
- SMED saha rehberi: ilk değişim analizi
İlk SMED analizine hazırlık, değişimin kayda alınması ve analiz sonunda elinizde olması gerekenler.
Saha rehberi
Gemy'de sahada nasıl çalışır?
Şirket açarBu modül yeni şirkette kapalı gelir; yöneticiniz Özellikler ekranından açar.
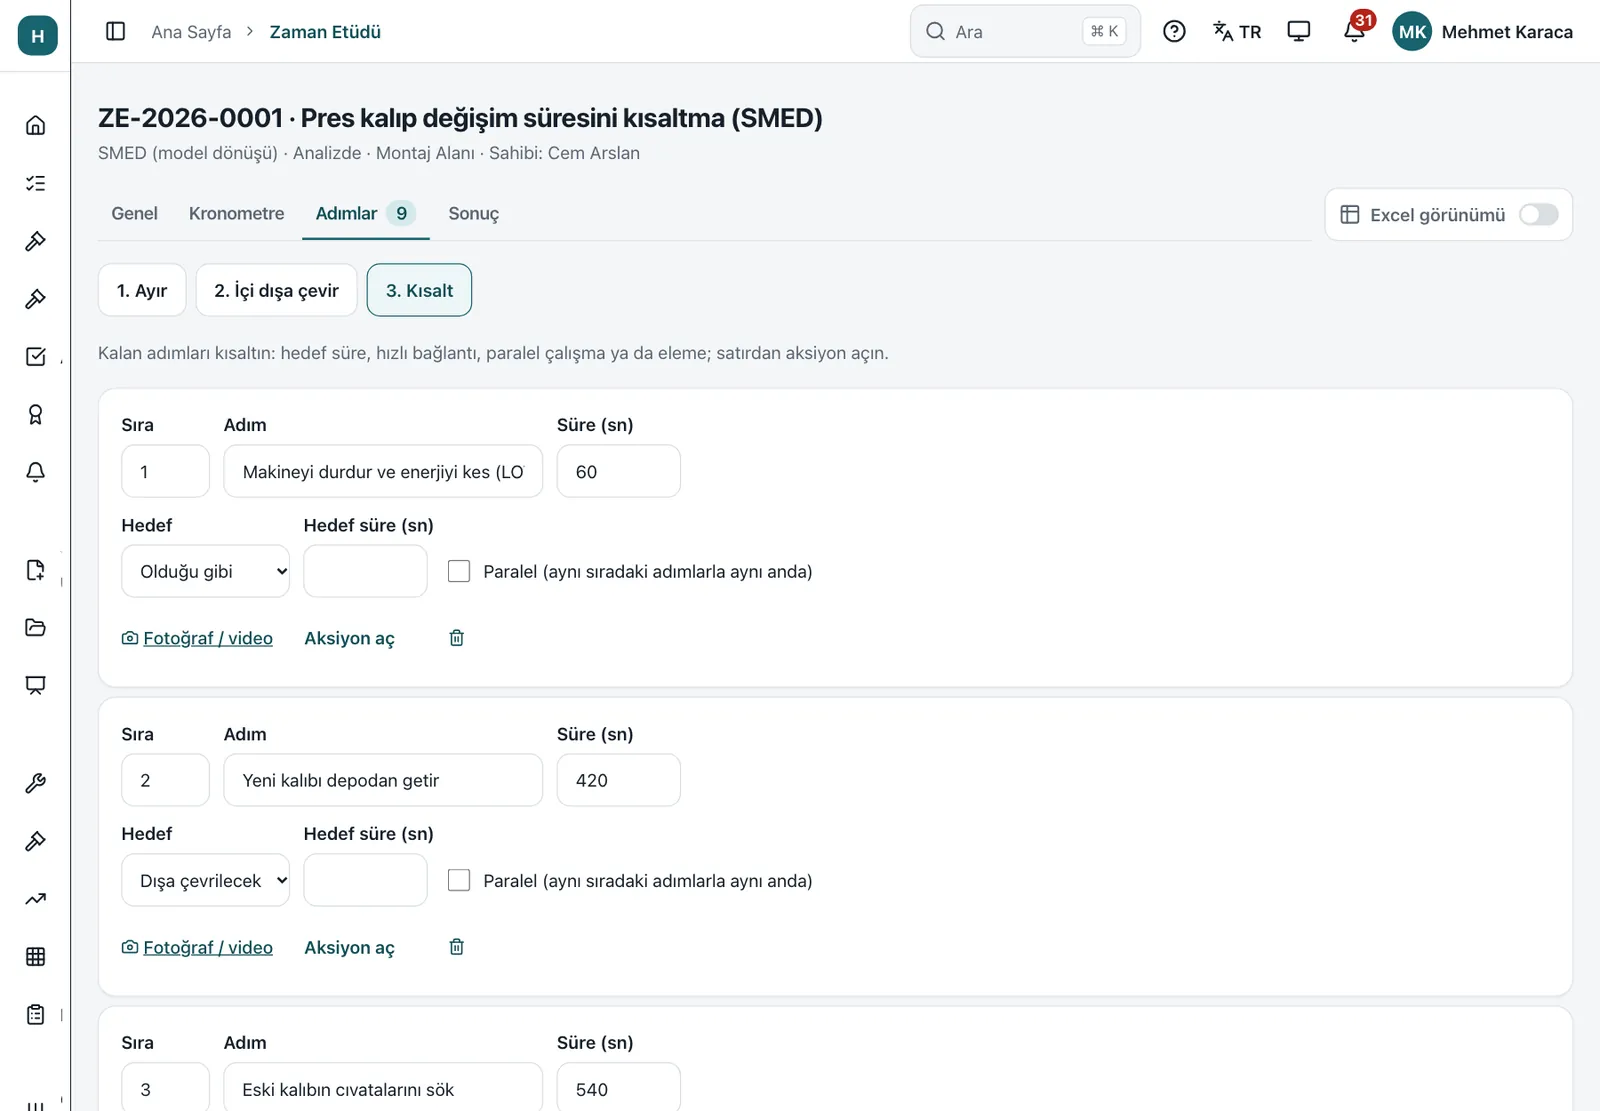
Zaman etüdünde değişimin adımları saha kronometresiyle ölçülür ve her adım iç ya da dış olarak işaretlenir. Ayırma, içi dışa çevirme ve kısaltma aşamaları ayrı işlenir. Bugünkü duruş iç adımların toplamıdır; hedef duruş ve kazanç aynı ekranda hesaplanır. Paralel yapılan adımlarda toplama en uzunu girer. Bir adımdan aksiyon açılabilir, adıma video eklenebilir.
Koşul: Şirket açar.
Terimler
Kaynaklar
- Single Minute Exchange of Die, Lean Enterprise Institute (erişim 16 Kasım 2026)
- Shigeo Shingo, A Revolution in Manufacturing: The SMED System. Productivity Press, 1985. ISBN 9780915299034.
- Changeover, Lean Enterprise Institute (erişim 16 Kasım 2026)
- Standardized Work, Lean Enterprise Institute (erişim 16 Kasım 2026)